Electrodos para soldar: tipos, amperaje y cuáles comprar (2026)
Los electrodos para soldar más útiles en casa y en taller son dos: el E6013 de rutilo, para casi todo en acero fino y medio porque es fácil de cebar y deja buen acabado, y el E7018 básico, para piezas que van a soportar carga, siempre que lo guardes seco. Para empezar, compra E6013 de 2,5 mm y ponlo a unos 60–90 A. Si vas a soldar acero inoxidable o fundición, necesitas electrodos específicos (308L/316L o de níquel).
Abajo tienes los códigos, la tabla de diámetro y amperaje, cómo conservarlos, los errores típicos y una selección de electrodos que se envían a España.
Aviso: algunos enlaces son de afiliado de Amazon (tag mascaradesoldar-21). Si compras a través de ellos, podemos ganar una comisión sin coste extra para ti. Antes de pagar, comprueba en la ficha el diámetro, la cantidad y el envío.
Resumen rápido
- Para empezar y para bricolaje: E6013 (rutilo) de 2,5 mm. Funciona en AC y DC y se ceba fácil.
- Para estructuras y piezas con carga: E7018 (básico, bajo hidrógeno). Normalmente se usa en DC+ y hay que guardarlo seco.
- Para tubería y penetración profunda: E6010/E6011 (celulósico). Es más difícil de manejar y en España se ve poco en bricolaje.
- Para acero inoxidable: 308L para inox 304 y 316L para inox 316.
- Para hierro fundido: electrodo de níquel o de ferroníquel, con cordones cortos.
- Amperaje orientativo: unos 30–40 A por milímetro de diámetro. Manda siempre lo que indique la caja del fabricante.
Qué son los electrodos para soldar y cómo se leen sus códigos
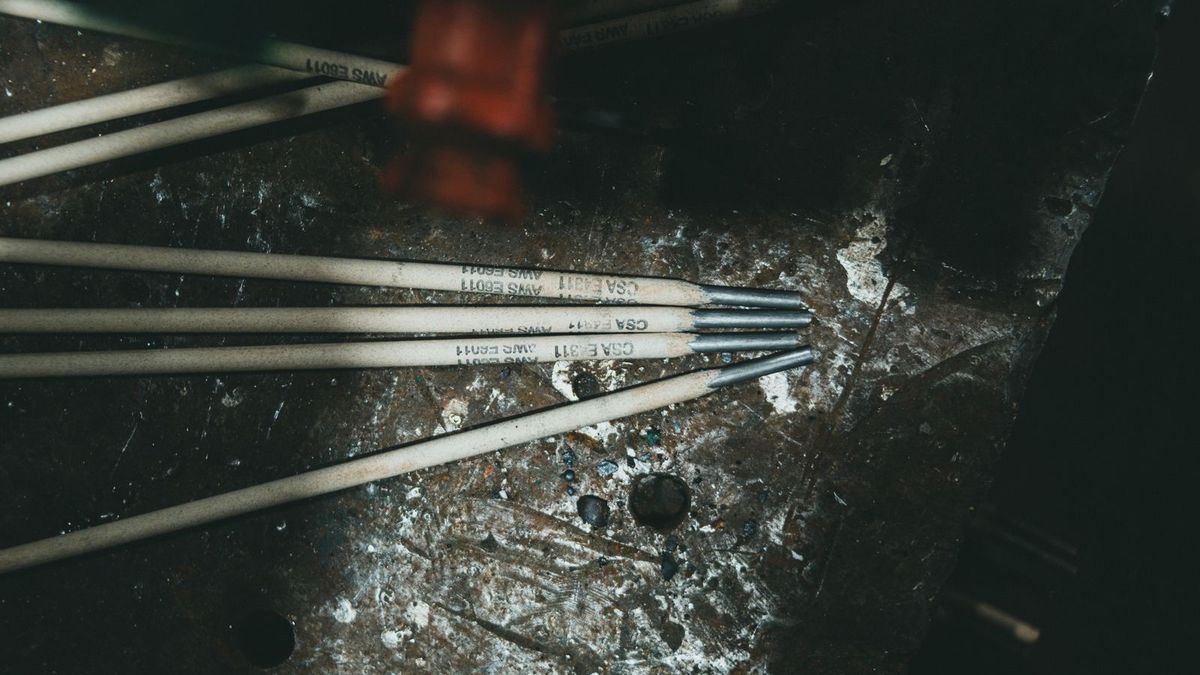
Un electrodo revestido es una varilla metálica (el alma) cubierta por un revestimiento. Al soldar, el alma se funde y aporta metal al cordón. El revestimiento estabiliza el arco, genera gases que protegen el baño de fusión del aire y deja una capa de escoria que hay que picar al terminar. Es el proceso MMA (SMAW). Si quieres la base teórica, la tienes en nuestra guía esencial de electrodos revestidos.
Los electrodos de acero al carbono se clasifican con la norma AWS A5.1, que usa códigos como E6013 o E7018:
- E: electrodo.
- 60 o 70: resistencia mínima a la tracción del metal depositado, en miles de psi (60.000 o 70.000 psi).
- Tercer dígito (1): se puede soldar en todas las posiciones.
- Último dígito: tipo de revestimiento y de corriente. En la práctica, el 3 indica rutilo, el 8 básico de bajo hidrógeno y el 0 o el 1 celulósico.
Tipos de electrodos para soldar: rutilo, básico, celulósico, inox y fundición
E6013 (rutilo): el todoterreno
Es el electrodo que más se vende en ferreterías y en Amazon España. Se ceba fácil, el arco es suave, salpica poco y la escoria se suelta bien. Funciona en corriente alterna y continua, así que vale tanto para inverters como para los transformadores antiguos. Su penetración es moderada, lo que le viene muy bien para chapa de 2 a 6 mm, rejas, soportes, remolques ligeros y reparaciones.
E7018 (básico de bajo hidrógeno): para cuando importa la resistencia
El E7018 deposita un metal más resistente y tenaz, con muy poco hidrógeno. Eso reduce el riesgo de fisuras en piezas gruesas, estructuras y aceros más exigentes. Normalmente se suelda en DC+ (electrodo en positivo), aunque algunos modelos admiten AC. Pide arco corto y técnica de arrastre.
Su punto débil es la humedad: el revestimiento básico la absorbe, y un 7018 húmedo produce poros y pierde su ventaja. Lo desarrollamos en la guía completa sobre la soldadura 7018.
E6010 y E6011 (celulósicos): penetración profunda
Los celulósicos queman el revestimiento orgánico y generan un arco muy «excavador», de penetración profunda. Son los clásicos de la pasada de raíz en tubería y de la chapa sucia u oxidada. El E6010 trabaja en DC+ y el E6011 también en AC. Salpican más y cuestan más de dominar; en bricolaje en España se usan poco.
Electrodos de acero inoxidable (308L, 316L, 312)
Para soldar inox necesitas un electrodo de inox, ya que uno de acero normal acaba oxidándose. La regla habitual es usar 308L para inox 304/18-8 (el de fregaderos, barandillas y depósitos) y 316L para inox 316 (ambientes marinos o químicos). La «L» indica bajo carbono, para evitar la corrosión junto al cordón. El 312 se usa para unir aceros distintos o difíciles, por ejemplo inox con acero al carbono. Suelda con poco amperaje y cordones estrechos, porque el inox se deforma con el calor.
Electrodos para hierro fundido
La fundición (bancadas, bloques, tapas o piezas antiguas) se agrieta con facilidad. Se usan electrodos de níquel puro (ENi-CI), que dejan un cordón más mecanizable, o de ferroníquel (ENiFe-CI), más resistentes y económicos. La técnica pesa tanto como el electrodo: limpia a fondo, precalienta si puedes, haz cordones cortos de 2–3 cm, martillea suavemente el cordón en caliente y deja enfriar despacio.
Diámetro del electrodo y amperaje: tabla orientativa
La regla práctica es multiplicar el diámetro en mm por 30–40 A. Los electrodos básicos y los de posición plana suelen ir en la parte alta del rango, y los de inox y los de soldadura en vertical o en techo, en la baja. Son valores orientativos: manda la caja del fabricante, que suele imprimir el rango exacto. Para afinar, consulta cómo ajustar el amperaje para soldar sin fallos.
| Diámetro | Amperaje orientativo | Espesor típico de chapa | Uso habitual |
|---|---|---|---|
| 1,6 mm | 30–50 A | 1–2 mm | Chapa fina, puntos |
| 2,0 mm | 40–70 A | 1,5–3 mm | Bricolaje fino, tubo cuadrado delgado |
| 2,5 mm | 60–95 A | 2–5 mm | El más versátil; ideal para empezar |
| 3,2 mm | 90–140 A | 3–8 mm | Taller, perfiles y estructuras |
| 4,0 mm | 130–180 A | 6–12 mm | Piezas gruesas, varias pasadas |
| 5,0 mm | 170–250 A | más de 10 mm | Industria, equipos potentes |
Antes de comprar un pack grande de 3,2 o 4 mm, comprueba que tu soldadora da esa corriente con un ciclo de trabajo razonable. Si aún eliges máquina, mira los mejores equipos de soldadura. Con un inverter doméstico de 120–160 A, el 2,5 mm y el 3,2 mm son los que más vas a usar.
Vídeo: ¿6013 o 7018? Qué electrodo elegir
En este vídeo de nuestro canal Welding6g6 resumimos la diferencia entre 6013 y 7018, el amperaje por diámetro y cómo guardar los electrodos secos:
Cómo conservar y secar los electrodos
La humedad del revestimiento provoca poros, salpicaduras y arco inestable y, en los básicos, fisuras por hidrógeno.
- Guárdalos en lugar seco, en su caja cerrada o en un estuche hermético, lejos del suelo del garaje y de cambios bruscos de temperatura.
- Rutilo (6013): en general no necesita horno si está bien guardado. Si ha cogido humedad, se puede resecar a temperatura moderada siguiendo la tabla del fabricante (suele rondar los 70–120 °C durante una hora o dos).
- Básico (7018): es el más delicado. Si el paquete no es hermético o ya está abierto, los fabricantes indican un resecado a alta temperatura (habitualmente en torno a 300–350 °C durante un par de horas) y un mantenimiento en estufa a unos 100–150 °C hasta usarlos. Respeta siempre los valores de la caja.
- Celulósico (6010/6011): no se seca en horno. Necesita cierta humedad en el revestimiento para funcionar bien, y si lo resecas lo estropeas.
- Descarta los electrodos con el revestimiento agrietado, desconchado o con el alma oxidada. Un revestimiento roto no protege el arco por igual.
Errores comunes al soldar con electrodo
- Elegir mal el diámetro: con un 3,2 mm en chapa de 1,5 mm agujereas la pieza, y con un 2 mm en un perfil de 8 mm el cordón no penetra.
- Amperaje bajo «por miedo»: el electrodo se pega, el arco se corta y la escoria queda atrapada. Si se te pega al cebar, sube 5–10 A y ceba rascando, como con una cerilla.
- Arco demasiado largo: provoca salpicaduras, poros y poca penetración. Mantén una separación parecida al diámetro del electrodo, y más corta aún con el 7018.
- Usar 7018 húmedo: es la causa número uno de poros en electrodos básicos.
- Polaridad equivocada: el 7018 y el 6010 suelen ir en DC+. El 6013 admite ambas, aunque muchos fabricantes recomiendan DC− en chapa fina. Revisa siempre la caja.
- No limpiar la pieza: el óxido, la pintura o la grasa provocan poros. Pasa la radial o el cepillo antes de soldar.
- Soldar inox o fundición con electrodo normal: el cordón se oxida o se agrieta enseguida.
- Prescindir del EPI: el MMA proyecta escoria y chispas. Usa careta adecuada (mira las mejores máscaras de soldar) y el EPI para soldar: guantes tipo A, delantal o chaqueta de cuero, y ventilación.
Comparativa de electrodos para soldar en Amazon
| Producto | Tipo | Diámetro | Dato clave | Enlace |
|---|---|---|---|---|
| CEVIK PRO E6013 Ø2,5 mm (225 uds) | Rutilo E6013 | 2,5 mm | AC/DC, todas las posiciones | Ver en Amazon |
| Solter E7018 básico Ø2,5 mm (blíster) | Básico E7018 | 2,5 mm | Bajo hidrógeno, 70–110 A según fabricante | Ver en Amazon |
| GYS 84 electrodos básicos Ø2,5 mm | Básico | 2,5 mm | Estuche impermeable de 2 kg | Ver en Amazon |
| ESAB OK 48.00 Ø3,2 mm (316 uds) | Básico E7018 | 3,2 mm | Uso profesional, estructuras y tubería | Ver en Amazon |
| GYS 308L inoxidable Ø2,5 mm (10 uds) | Inox 308L | 2,5 mm | Para inox tipo 304 | Ver en Amazon |
| GYS hierro fundido Ø2,5 mm | Hierro-níquel | 2,5 mm | Reparación de fundición | Ver en Amazon |
Nuestra elección
Para un taller doméstico con inverter, la combinación que más sentido tiene es CEVIK PRO E6013 de 2,5 mm para el día a día (pack grande, AC/DC, todas las posiciones) y un estuche de GYS básicos de 2,5 mm para las piezas que van a soportar carga, ya que viene en un estuche impermeable que ayuda a mantenerlos secos. Si sueldas inox, añade el blíster GYS 308L.
Fichas de producto, una a una
CEVIK PRO E6013 de 2,5 mm, pack de 225 unidades: el rutilo para todo
Electrodos de rutilo AWS E6013 de 2,5 mm, según el fabricante aptos para AC y DC y para todas las posiciones, pensados para espesores de unos 2,5 a 6 mm.
- Para quién: quien empieza con MMA o suelda acero normal a menudo.
- A tener en cuenta: 225 unidades son muchas. Guárdalas en un recipiente cerrado para que no cojan humedad.
Solter E7018 básico de 2,5 mm (blíster): el 7018 en formato pequeño
Electrodo básico E7018 de bajo hidrógeno (el fabricante indica 3 ml/100 g) de 2,5 × 350 mm, con un rango recomendado de 70–110 A y compatible con AC/DC. El formato blíster es ideal si usas 7018 de vez en cuando y no quieres que se te humedezca media caja.
- Para quién: aficionados que quieren probar el 7018 en piezas de carga sin comprar 5 kg.
- A tener en cuenta: una vez abierto, guarda los que sobren en seco o resécalos antes de usarlos.
GYS 84 electrodos básicos de 2,5 mm en estuche impermeable: básico bien guardado
Son 84 electrodos básicos de acero de 2,5 mm en un estuche impermeable de 2 kg, que es justo lo que pide un básico para no estropearse entre usos.
- Para quién: quien suelda estructuras o remolques con un inverter doméstico.
- A tener en cuenta: confirma en la ficha la polaridad y el rango de corriente.
ESAB OK 48.00 de 3,2 × 450 mm, 316 unidades: el básico profesional
El OK 48.00 de ESAB es un básico E7018 de referencia en calderería. El vendedor lo indica para aceros de hasta un 0,32 % de carbono, tuberías y recipientes a presión. Es un paquete grande de 3,2 mm, pensado para quien suelda mucho y con una máquina que da 120–140 A con soltura. Lo vende un distribuidor externo, no Amazon.
- Para quién: taller con uso frecuente o profesional.
- A tener en cuenta: con tantos electrodos, conviene tener una estufa de mantenimiento.
GYS 308L inoxidable de 2,5 mm (blíster de 10): para inox 304
Blíster de 10 electrodos de inox 308L de 2,5 mm, la opción lógica para barandillas, soportes y piezas de inox 304.
- Para quién: quien tiene que soldar inox de vez en cuando con MMA.
- A tener en cuenta: para inox 316 (ambiente marino) busca 316L, y para unir inox con acero normal, 309L o 312.
GYS electrodos para hierro fundido de 2,5 mm: reparar fundición
Electrodos de aleación de hierro-níquel pensados para la fundición. El fabricante los presenta como resistentes a las grietas, incluso en hierro fundido viejo.
- Para quién: reparaciones de piezas de fundición, soportes y bancadas.
- A tener en cuenta: en piezas críticas o que se vayan a mecanizar, valora un electrodo de níquel puro o un taller especializado.
¿Quieres ver más opciones? Estos dos enlaces llevan a búsquedas y ofertas generales, no a un producto concreto de esta guía: Ver más en AliExpress · Ver más ofertas en Amazon
Preguntas frecuentes
¿Qué electrodo es mejor para principiantes?
El E6013 de rutilo de 2,5 mm. Se ceba fácil, funciona en AC y DC, perdona más los errores de arco y la escoria se suelta bien.
¿Qué diferencia hay entre el electrodo 6013 y el 7018?
El 6013 (rutilo) es más fácil y deja mejor acabado; el 7018 (básico) da un cordón más resistente para estructuras, pero pide arco corto, normalmente DC+, y guardarlo seco.
¿Qué amperaje necesita un electrodo de 2,5 mm?
Como orientación, entre 60 y 95 A. El 6013 en la parte baja-media, el 7018 algo más alto. Mira siempre el rango que viene impreso en la caja.
¿Hay que secar los electrodos antes de usarlos?
Los básicos (7018) sí, si han estado expuestos a la humedad. Se resecan en horno según el fabricante y se mantienen en estufa. Los de rutilo solo si están húmedos, y a temperatura moderada. Los celulósicos (6010/6011) no se secan.
¿Puedo soldar acero inoxidable con electrodos normales?
No es recomendable: el cordón se oxida y pierde las propiedades del inox. Usa 308L para inox 304, 316L para 316 y 309L o 312 para unir inox con acero al carbono.
¿Con qué electrodo se suelda el hierro fundido?
Con electrodos de níquel (ENi-CI) o de ferroníquel (ENiFe-CI), haciendo cordones cortos, martilleando suavemente y dejando enfriar despacio para evitar grietas.
Conclusión: un rutilo para todo y un básico para lo que importa
Para la mayoría de aficionados, los electrodos para soldar se reducen a dos cajas: un E6013 de 2,5 mm para el día a día y un E7018 bien guardado para las piezas que van a soportar esfuerzo. Si trabajas inox o fundición, añade sus electrodos específicos. Amperaje acorde al diámetro, arco corto y electrodos secos: eso mejora tus cordones más que cambiar de máquina.
Para completar el equipo, sigue por los mejores equipos de soldadura, la guía de equipos de soldadura SMAW y el EPI para soldar. Si también sueldas con hilo, consulta la guía de antorcha MIG euroconector.